

欧倍尔
新闻中心
国家级高新技术企业、全国高教仪器设备优质服务供应商
发布时间:
2026-11-17

一、注塑工艺的五个参数为什么难同时拿住
1. 参数之间互相牵制
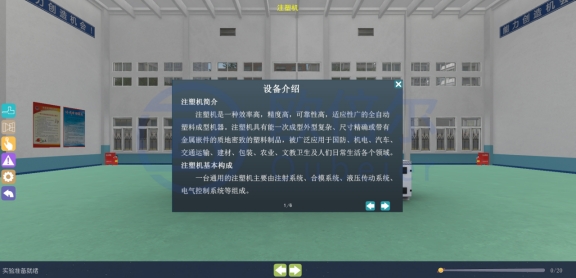
料温、模温、注射压力、注射速度、保压时间五项参数彼此牵制:料温高了流动性好但易分解,保压时间短了缩痕明显但周期短。北京欧倍尔的注塑机虚拟仿真软件主要包括合模与模具认知、工艺参数设定、注射保压与冷却、制品缺陷分析四组模块。《“十四五”智能制造发展规划》提出推进生产过程的数字化与工艺参数优化,注塑正是典型场景。
2. 真机试模成本高
一台注塑机试模要开模、要料、要机时,学生很难反复调参。参数调错在真机上就是废品与停机,学校不敢放手。
3. 材料干燥为什么不能省
吸湿性材料没干燥就进料,制品表面会出现银纹,强度也会下降。北京欧倍尔的注塑机虚拟仿真软件把干燥环节放在参数设定之前,学生跳过这一步,后面的缺陷分析就会找错方向。

二、料温模温与保压时间怎么匹配
1. 温度决定流动
料温模温与保压时间的匹配是注塑工艺的核心。料温影响熔体黏度,模温影响冷却速度与结晶度,两者定下来才谈压力与速度。软件把温度、压力、速度做成联动滑块,改动即时反映在充模画面。
2. 保压的时机
保压要从熔体充满型腔、浇口未凝固时开始,早了浪费、晚了补不上收缩。学生在软件里能看到保压切换点与制品重量、缩痕的关系。
3. 锁模力与模具的配合
料温模温与保压时间的匹配之外,锁模力还要与模具投影面积对得上,否则飞边压不住。注塑机虚拟仿真软件把锁模力做成可调项,学生能直接观察到压力与飞边之间的关系。

三、短射飞边缩痕等缺陷怎么归因
1. 缺陷是参数的镜子
短射飞边缩痕等缺陷的归因训练,是把现象与参数对应起来:短射多因压力不足或速度太慢,飞边多因压力过高或锁模力不够,缩痕多因保压不足或冷却不均。软件给出缺陷样品,学生倒推参数。
2. 排查顺序要固定
合理顺序是:先确认材料干燥与料温,再看注射速度与压力,再调保压,最后看模具温度与冷却水路。顺序混乱会导致越调越乱。
3. 调机记录的沉淀
短射飞边缩痕等缺陷的归因做完,系统会留下参数与缺陷的对应记录。北京欧倍尔把这类记录整理成课程内的对比表,企业可据此形成内部调机手册,把老师傅口传的经验变成可复用的条目。
四、院校与注塑企业各自拿到什么
1. 院校端:把试模搬进课堂
高分子材料、模具设计与制造等专业需要工艺调试能力。北京欧倍尔的虚拟仿真软件让学生在一节课里试完十几组参数,教师不必担心废品与设备损耗。
2. 企业端:把调机经验沉淀
调机老师傅的经验往往口传心授。用软件把典型缺陷与参数对应关系固化成课程,新调机员上手更快,试模次数也会下降。


山东欧倍尔软件科技有限责任公司
公司地址:山东省济南市市中区经十路22068号山东出版智能产业大厦10层

官方微信公众号

官方微信